产品类别

轧胚机是粮油预处理工段的核心设备,依靠液压系统驱动轧辊对油料胚片施加高压。其液压管路长期承受高压脉冲、豆油/液压油介质与设备振动,一旦泄漏不仅造成非计划停机,还存在食品油污染风险。本文从工程视角梳理液压软管总成与钢管总成的选型、布置与验证要点。
轧胚机液压系统典型峰值压力在 16–35 MPa 区间,且因轧辊往复加压呈现明显压力脉冲特征;介质以抗磨液压油为主,设备周边常有豆油飞溅。温度随工况在常温至 80℃ 波动。选型的第一原则不是只看额定压力,而是看脉冲疲劳寿命与介质兼容性。
液压软管总成由内胶层、增强层(钢丝编织/缠绕)与外胶层构成。中压机段可选 SAE 100R2AT(二层钢丝编织);高压、高脉冲机段建议选 4SP/4SH 钢丝缠绕结构。扣压接头须按接头厂规范控制扣压量,出厂前逐根试压。
我们以400MPa 超高压爆破测试验证总成可靠性——约为标准工作压力的 10 倍,远超行业常规验证强度,从根源上筛除批次缺陷。
固定、长距离、需刚性的管段优先采用精密冷拔/冷轧不锈钢无缝钢管总成:经数控弯管成形,配卡套或焊接接头,内壁清洁度高、耐压与耐久优于普通管路。布置原则是:钢管走固定段、软管走活动/振动段,二者互补。
软管保留不小于规定的最小弯曲半径,严禁扭转与锐弯;
钢管用管夹可靠固定,隔离设备振动传递;
接头接口避免应力集中,必要时加过渡接头;
食品区管段重视材质与清洁度,降低渗漏污染风险。
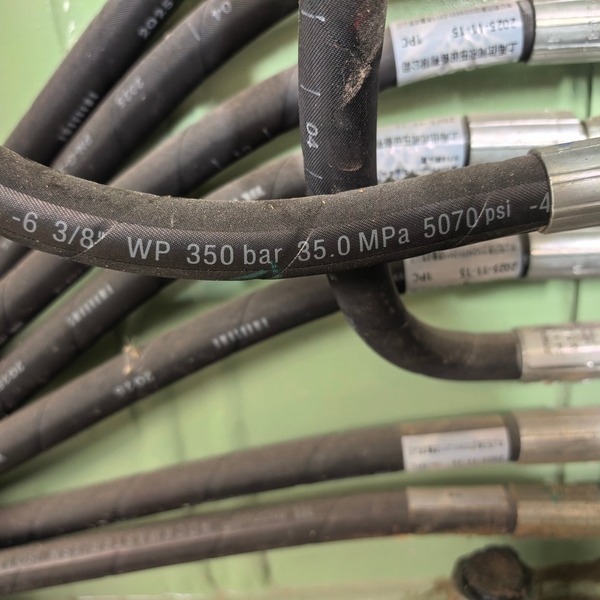
出厂验证包含爆破压力、脉冲疲劳与清洁度三项;现场安装前核对:接头规格匹配、扣压无损伤、弯曲半径合规、支管夹到位、无扭转预紧。
应用实例:南通吉粮在液压轧胚机项目改造中,选用 KUNGFLEX 液压软管总成替换原老旧管路,经 400MPa 爆破验证后批次交付,管路泄漏率显著下降、非计划停机减少。源头工厂直供 + ISO 9001 体系,是粮油加工液压管路可靠性的务实选择。
如需轧胚机管路选型支持,可提供工况参数(压力、介质、温度、接口),我们可给出软管/钢管总成组合方案与打样验证。


